Lingua
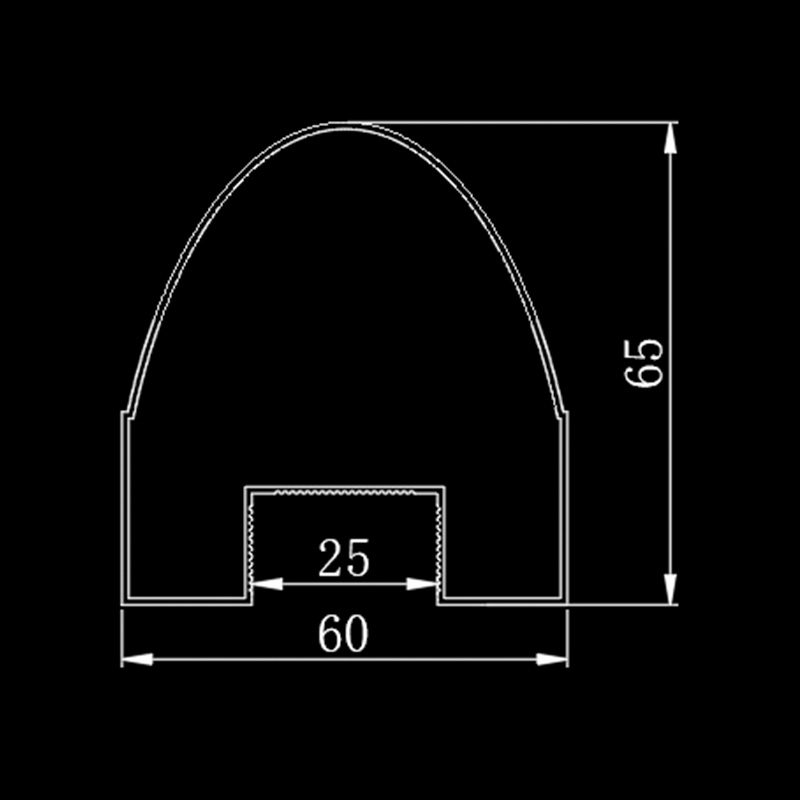
Nel campo dell'automazione industriale e degli involucri specializzati ad alto ciclo, la scelta del materiale del telaio non è semplicemente una decisione strutturale: è una variabile prestazionale. Profili in alluminio estruso sono eati oltre la struttura di base per diventare il principale fattore abilitante della precisione del movimento, della distribuzione del carico e della tenuta ambientale. Questa analisi analizza la logica ingegneristica dietro le geometrie dei profili specializzati, concentreosi su profilo in alluminio per porta telescopica , profilo in alluminio a manicotto e la loro integrazione nel completamento sistemi di porte scorrevoli .
1. Geometrie del profilo principale per porte ottimizzate per il movimento
La distinzione funzionale tra porte industriali di base e sistemi specializzati ad alte prestazioni risiede nel meccanismo di incastro and monitorare l'interazione . Tre famiglie di profili dominano questo spazio ingegneristico:
1.1 Profili telescopici multi-binario
Progettato per aperture in cui l'altezza libera è limitata ma la larghezza della campata è notevole, profili telescopici multipista operare su pannelli sovrapposti sincronizzati. Ogni anta contiene una canalina dedicata che si annida all'interno del profilo adiacente, raggiungendo rapporti di apertura fino all'80% della larghezza totale. Il profilo in alluminio per porta telescopica in genere incorpora un canale a C per i rulli di guida e una scanalatura di tenuta del bulbo rinforzata per mantenere i differenziali di pressione dell'aria negli ambienti delle camere bianche.
1.2 Montanti a manica e ad incastro
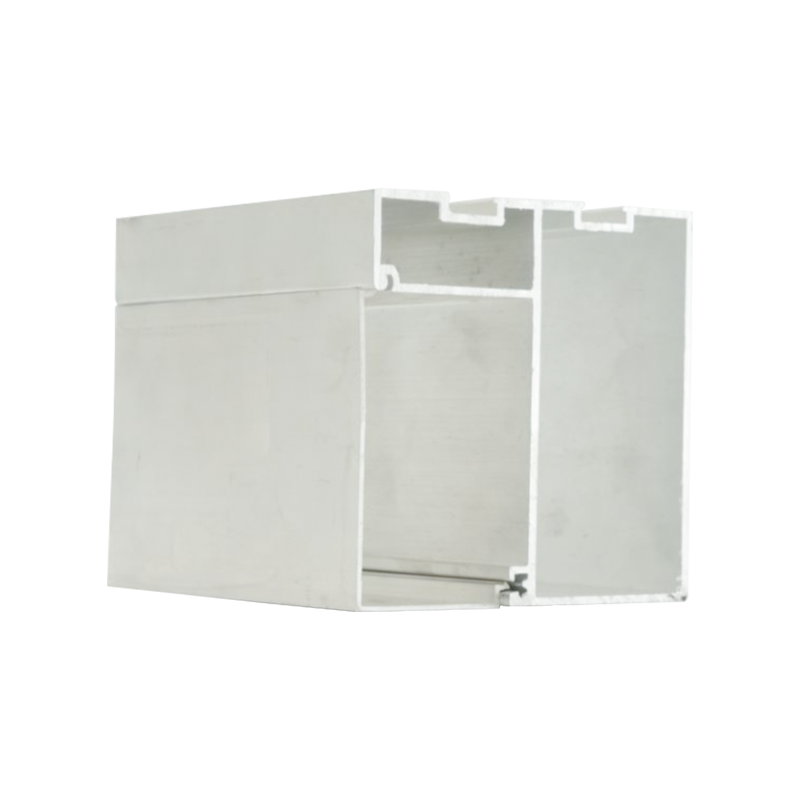
Laddove la sicurezza e le infiltrazioni aeree sono fondamentali, profilo in alluminio a manicotto and montanti delle porte ad incastro fornire una tenuta a labirinto. Il design del manicotto prevede una camera cava esterna che riceve un'estrusione interna più piccola, creando un taglio termico e una barriera fisica contro la polvere. I montanti ad incastro utilizzano una geometria a gancio e rientranza: sotto il carico del vento o la differenza di pressione, il gancio ruota nella rientranza, bloccando automaticamente le ante della porta senza hardware aggiuntivo.
2. Ingegneria del sistema di porte scorrevoli: dal binario all'anta
Un integrato sistema di porte scorrevoli richiede quattro sottocomponenti interdipendenti: profili dei binari sopraelevati, carrelli a rulli, estrusioni delle ante e guide inferiori. Il guasto di un singolo elemento porta a inceppamenti, usura eccessiva o deragliamento.
2.1 Profili dei binari sopraelevati e rotaie di guida per carichi pesanti
Profili dei binari aerei sono generalmente progettati come una sezione cava chiusa con una scanalatura a T invertita o un canale a C. La geometria distribuisce il carico delle ruote del carrello su due flange di contatto, riducendo il carico puntuale. Per applicazioni ad alto numero di cicli (50.000 cicli/anno), guide di scorrimento per carichi pesanti incorporano un inserto in acciaio inox resistente all'usura coestruso nel binario in alluminio. Questa struttura bimetallica aumenta la durata utile del 300% rispetto al contatto nudo alluminio-acciaio, come verificato da test di usura lineare con carichi puntuali di 200 kg.
2.2 Estrusioni di porte scorrevoli automatiche
L'ascesa degli ingressi automatizzati guidati da sensori ha dato vita a una classe specifica di estrusioni di porte scorrevoli automatiche . Questi profili includono piste integrate per trasmissioni a cinghia sincrona e canali incassati per sensori a banda magnetica. Una caratteristica chiave del design è la camera cava asimmetrica, più grande sul lato trasmissione per accogliere l'accoppiamento del motore, più piccola sul bordo d'uscita per mantenere l'equilibrio. I dati dei test di ciclo mostrano che le estrusioni con guide della cinghia integrate riducono l'ampiezza delle vibrazioni laterali di 0,7 mm rispetto agli attacchi della cinghia adattati.
Prestazioni comparative: estrusioni standard e specializzate
| Parametro | Canale C standard | Profilo telescopico/manicotto |
|---|---|---|
| Peso massimo della porta (kg) | 120 | 280 |
| Infiltrazione d'aria (m³/h/m @ 50Pa) | 8.5 | ≤2,1 |
| Cicli operativi (senza revisione) | 25.000 | 75.000 |
| Opzione Taglio Termico | No | Poliammide integrale |
3. Dettaglio Telaio Porta Scorrevole: Precisione negli Incastri e nelle Tolleranze
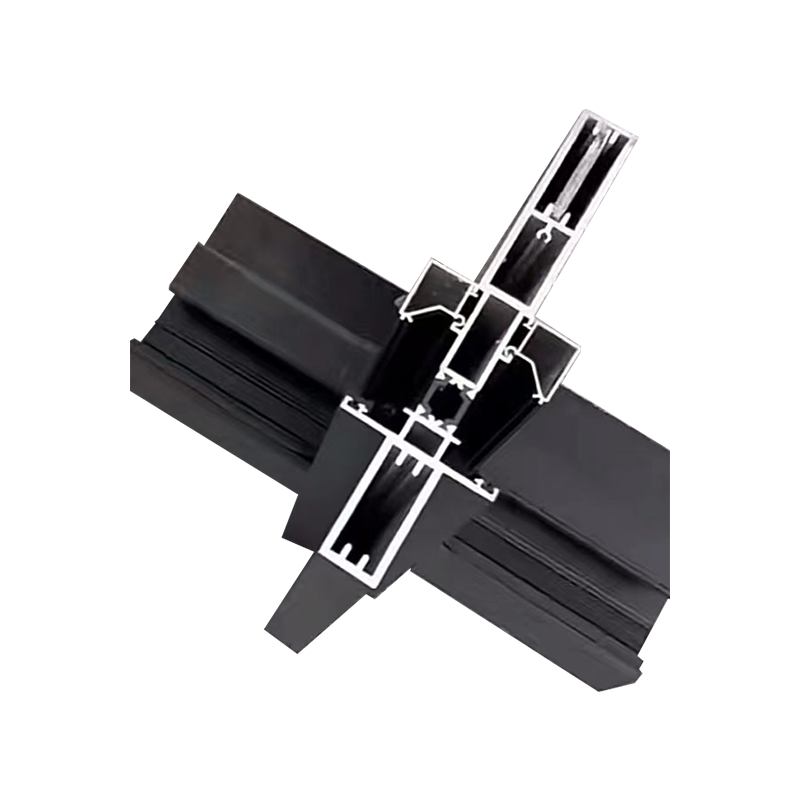
Il dettaglio telaio porta scorrevole è spesso il fattore determinante trascurato dell’affidabilità a lungo termine. I telai industriali differiscono dai sistemi residenziali in tre aspetti critici: rigidità dei giunti angolari, geometria di transizione della soglia e adattamento all'espansione.
3.1 Ingegneria dei giunti angolari
Per i sistemi scorrevoli per carichi pesanti, gli angoli smussati con staffe interne in acciaio inossidabile superano i giunti a vite di base di un fattore 2,5 in termini di rigidità torsionale. L'estrusione del telaio include una tasca dedicata da 10 mm x 3 mm per una staffa angolare nascosta, che consente il pretensionamento del giunto. Se serrato correttamente (15-18 Nm per dispositivi di fissaggio M8), il telaio mantiene l'ortogonalità entro 0,5 mm per metro anche dopo 100.000 cicli di funzionamento.
3.2 Integrazione della soglia e della guida
Guide inferiori per sistema di porte scorrevolis deve resistere all'accumulo di detriti fornendo allo stesso tempo un vincolo laterale. L'ottimale dettaglio telaio porta scorrevole utilizza un canale di guida incassato che si trova 3-5 mm sotto il livello del pavimento, con una piastra di copertura in alluminio rimovibile. Questo design consente l'accesso per la pulizia mantenendo un'altezza del gradino ridotta di 12 mm per il traffico di carrelli o pallet. I rapporti sul campo industriale indicano che i canali di guida incassati riducono l'usura del blocco guida del 60% rispetto ai binari montati in superficie negli ambienti di produzione.
- Geometria anti-sollevamento: Le estrusioni di guida sopraelevate con labbro sottosquadro di 15 gradi impediscono lo spostamento delle foglie sotto pressione negativa del vento.
- Guarnizioni comprimibili: Le guarnizioni EPDM a doppia durezza (base 60 Shore A, labbro 30 Shore A) montate nella cavità del manicotto raggiungono la permeabilità all'aria di Classe 4 secondo EN 12207.
- Gap di espansione: Le estrusioni del telaio più lunghe di 4 metri incorporano una giunzione di dilatazione nascosta con capacità di corsa di 8 mm per adattarsi al movimento termico.
4. Matrice di selezione per applicazioni industriali
La scelta del tipo di estrusione corretto richiede la mappatura delle esigenze dell'applicazione in base alle capacità del profilo. La seguente matrice guida gli ingegneri attraverso il processo decisionale in base alla frequenza del ciclo, all'ambiente e al carico.
Ideale per: porte di hangar, pareti divisorie di magazzini di grandi dimensioni, camere di equilibrio per camere bianche. Fornisce un rapporto telescopico 1:3 con il 40% di altezza in meno.
Ideale per: celle frigorifere (fino a -30°C), produzione farmaceutica, ambienti ad alta intensità di polvere. Raggiunge una perdita d'aria ≤1,2 m³/h/m.
Ideale per: porte scorrevoli esterne, regioni soggette a uragani, ingressi ad alto traffico. Resiste a una pressione del vento di 2,5 kPa senza dispositivi di chiusura ausiliari.
Ideale per: linee di assemblaggio automatizzate, sistemi di autolavaggio, porte per la movimentazione dei bagagli. Valutato per 1,5 milioni di cicli con un carico di 800 kg/m.
5. Benchmark delle prestazioni dei materiali e delle superfici
I profili estrusi per sistemi di porte specializzati non sono una lega 6063 generica. Le applicazioni di livello industriale richiedono leghe 6061-T6 o 6005A-T6 con carico di snervamento minimo di 240 MPa. Il trattamento superficiale è altrettanto critico:
- Anodizzazione (Classe AA15): Spessore 15 micron, adatto per esposizione UV interna o moderata. Durezza 350-400 HV.
- Rivestimento in polvere di poliestere (80-100 micron): Necessario per ambienti costieri o chimici. La resistenza alla nebbia salina supera le 1.000 ore secondo ASTM B117.
- Rivestimento in fluorocarburo (PVDF): Per inquinamento industriale e UV estremo. Mantiene colore e brillantezza dopo 10 anni di esposizione all'esterno.
Dati del caso: Resistenza alla corrosione in ambienti aggressivi
Uno studio che ha confrontato profili 6063-T5 non trattati, anodizzati e verniciati a polvere in un impianto di produzione di fertilizzanti (con elevato contenuto di ammoniaca e umidità) ha dimostrato che dopo 18 mesi, gli estrusi non trattati presentavano corrosione per vaiolatura a una profondità di 0,3 mm. I profili anodizzati hanno mostrato un'incisione superficiale minore (0,05 mm), mentre i profili verniciati a polvere non hanno mostrato perdite di materiale misurabili. Per estrusioni di porte scorrevoli automatiche operando vicino a stazioni di lavaggio, si consiglia il rivestimento in PVDF per prevenire la corrosione galvanica causata da elementi di fissaggio dissimili.
6. Protocolli di installazione e manutenzione
Anche il profilo in alluminio estruso più avanzato avrà prestazioni inferiori senza una corretta installazione e una manutenzione periodica. La seguente lista di controllo rappresenta le migliori pratiche del settore per sistema di porte scorrevolis :
Installazione: elenco di controllo della tolleranza critica
- Rettilineità del binario della testata: deviazione massima 1,5 mm su 6 m di lunghezza (allineamento laser).
- Piombo verticale dei telai laterali: entro 2 mm per 3 m di altezza.
- Regolazione eccentrica del rullo: precarico al 75% della deflessione massima consigliata.
- Impegno dei montanti ad incastro: sovrapposizione di 5-7 mm al centro dell'incontro dei montanti.
Programma di manutenzione (applicazioni a ciclo elevato)
- Mensile: Pulire i detriti della pista; ispezionare le flange dei rulli per individuare eventuali punti piatti.
- Trimestrale: Controllare tutti i dispositivi di fissaggio M6/M8 per il mantenimento della coppia; lubrificare le guide in nylon con spray siliconico secco.
- Annualmente: Misurare l'usura della guida (sostituirla se l'usura supera la profondità di 0,8 mm); ispezionare le strisce di tenuta dei giunti dei manicotti.
7. FAQ: Profili estrusi tecnici per porte scorrevoli e telescopiche
Q1: Qual è la portata massima non supportata per un binario in profilo di alluminio per porta telescopica?
R1: Per un profilo di binario standard per carichi pesanti (80 mm di larghezza x 60 mm di altezza), la luce massima non supportata tra le staffe di sospensione è di 2,4 metri quando si supporta un peso della porta fino a 400 kg. Per campate maggiori è necessario prevedere staffe di sostegno intermedie o profili a doppia anima rinforzata. Le linee guida tecniche suggeriscono una deflessione ≤ L/500 a pieno carico per evitare che il rullo si inceppi.
Q2: In che modo i profili in alluminio a manicotto ottengono tagli termici senza compromettere la resistenza?
A2: I profili a manicotto utilizzano un sistema "puntone in poliammide": due camere separate in alluminio sono unite da strisce di poliammide rinforzata con vetro (25-35% fibra di vetro). Questa costruzione riduce la conduttività termica da 210 W/mK (alluminio) a circa 0,25 W/mK nel punto di rottura. L'interblocco meccanico mantiene una resistenza alla flessione di 180 N/mm², sufficiente per la maggior parte delle applicazioni per porte industriali fino a -20°C.
Q3: Posso aggiornare un sistema di porte scorrevoli standard con binari di guida per carichi pesanti?
R3: L'aggiornamento è fattibile solo se il binario estruso esistente ha un'interfaccia di montaggio compatibile (tipicamente una scanalatura a T da 20 mm o un pianerottolo piatto da 40 mm). I nuovi binari per carichi pesanti richiedono un innesto delle ruote più profondo (12 mm contro 8 mm) e spesso una carreggiata più ampia. I produttori consigliano di sostituire l'intero gruppo del binario sopraelevato per garantire la corretta geometria dei rulli e la distribuzione del carico. Retrofit parziali hanno mostrato un aumento del 70% delle vibrazioni laterali a velocità superiori a 0,5 m/s.
Q4: Qual è il tempo di consegna tipico per i profili telescopici multitraccia personalizzati?
R4: Per estrusioni personalizzate (stampi a sezione trasversale unica), la fabbricazione degli utensili richiede 4-6 settimane. I cicli di estrusione del campione (lunghezze di 3-5 metri) possono essere completati entro 2 settimane dall'approvazione dello stampo. La produzione di massa (ordini da 500 kg) viene solitamente spedita in 4-6 settimane dall'approvazione del campione. Gli stampi standard per profili in alluminio per porte telescopiche sono ampiamente disponibili e possono essere spediti entro 10-14 giorni.
Q5: Come posso calcolare lo spessore della parete richiesto per un montante per porta scorrevole?
A5: Lo spessore minimo della parete (t) può essere stimato utilizzando: t = (P * W) / (2 * σ_allow * L) dove P è la pressione del vento (Pa), W è la larghezza della porta (m), σ_allow è la sollecitazione ammissibile (tipicamente 110 MPa per 6063-T6 con fattore di sicurezza 2) e L è la lunghezza del montante (m). Per le porte standard da 3 x 2,5 m in una zona di vento da 1,5 kPa, lo spessore minimo della parete è 2,2 mm. La maggior parte dei profili industriali utilizza 2,5-3,0 mm per incorporare le fessure di montaggio.
Q6: Gli estrusi per porte scorrevoli automatiche sono compatibili con gli operatori pneumatici?
R6: Sì, ma l'estrusione deve includere un canale dedicato per il cilindro pneumatico, in genere una cavità chiusa da 30 mm x 20 mm con fessure di accesso per supporti a cerniera. Gli estrusi standard per porte scorrevoli automatiche progettati per operatori elettrici non hanno il rinforzo interno necessario per le forze di spinta pneumatiche (che possono superare 1.500 N a 6 bar). Richiedi una variante di profilo "predisposta per la pneumatica" con nervature interne rinforzate e disposizioni di montaggio.